
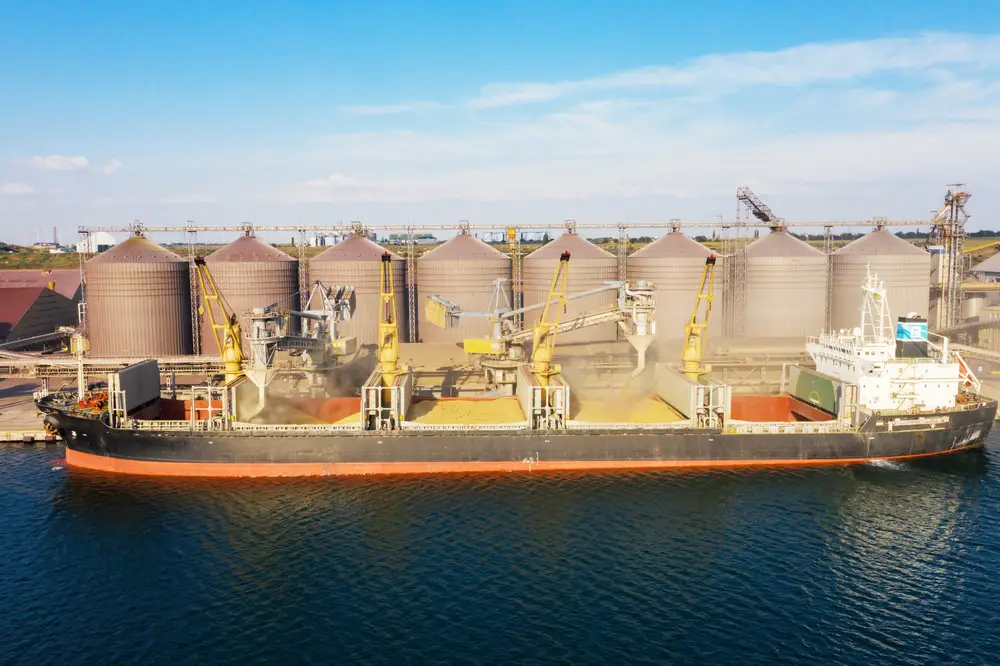
Comprendre les principes du transport des céréales
Le transport des céréales vise à déplacer des flux en vrac de façon sûre, propre et stable, tout en limitant les pertes et les coûts. Le choix entre pneumatique et mécanique dépend du produit, du débit, du site et des objectifs d’exploitation.
Le transport pneumatique pousse ou aspire les grains par air comprimé dans des conduites fermées. Il limite l’exposition aux intempéries, à la poussière et aux agents contaminants, et convient au blé, maïs, soja, orge, avoine, et grains spéciaux. Les systèmes modernes maintiennent des dégâts inférieurs à 1% si la vitesse et la pression sont bien réglées. Ils s’adaptent aux petites fermes comme aux sites industriels, et restent modulaires pour des extensions par étapes. Le revers: un coût initial plus élevé et une exigence de calcul précis des débits maxi, plans de stockage, layout et pics saisonniers. L’optimisation réduit l’énergie et l’empreinte carbone. Le transport mécanique s’appuie sur des vis, godets ou bandes. Il offre un bon rendement énergétique à débit constant, une maintenance connue, et un coût d’entrée souvent plus bas. Il exige toutefois des points de transfert ouverts, avec risques de poussière et d’usure, et peut marquer le grain si le réglage est mauvais.
En pneumatique: conduites lisses, coudes à grand rayon, aiguillages, écluses rotatives, filtres, silencieux et capteurs de pression. En mécanique: vis tubulaires, boîtes d’angle, têtes d’élévateurs, bandes, racleurs, goulottes. Les deux modes s’intègrent à des doseurs (gravimétriques pour la précision, volumétriques pour la simplicité), mélangeurs, tamiseurs, stations de vidange big-bag et trémies tampon.
Grains durs et denses supportent mieux les vitesses d’air. Flocons fragiles ou graines oléagineuses sensibles à l’échauffement réclament faibles vitesses, rayons larges ou mécanique douce. Poudres fines exigent dépoussiérage et contrôle d’électricité statique. Débits variables sur l’année poussent au pneumatique modulable; lignes longues et fixes, au mécanique.
Une architecture modulaire facilite l’extension d’une cellule à 50 m puis à 200 m. L’inox s’impose pour corrosion ou hygiène stricte; l’acier peint ou galvanisé suffit en environnement sec. Le choix des coudes anti-usure et des garnitures réduit l’énergie et la casse, donc les coûts sur la durée.
Avantages et limites des systèmes pneumatiques et mécaniques
Choisir entre pneumatique et mécanique dépend du produit, du débit, de la distance et du budget. Les deux conviennent aux céréales, mais ne rendent pas le même service selon le site et le profil de risque.
Le transport pneumatique offre une flexibilité élevée. Il gère bien les produits pulvérulents ou granulés, permet plusieurs points d’alimentation et de déchargement, et suit des trajets complexes avec coudes et élévations. Il reste fiable et efficace même sous forte charge, souvent préféré dans l’agroalimentaire, la pharmacie, la chimie ou les plastiques pour sa propreté et sa constance. Il convient aux matières fragiles, car la vitesse, la pression et le profil de tuyauterie se règlent pour limiter les chocs. Sur des lignes étanches, il réduit la poussière, protège des nuisibles et isole des produits sensibles à l’humidité. Sur longue distance (plusieurs centaines de mètres), il garde un bon niveau de performance avec un réseau bien dimensionné.
Le transport mécanique se distingue par sa robustesse pour charges lourdes et gros débits sur des trajectoires stables. Convoyeurs à vis, à bande, redlers et élévateurs à godets affichent souvent une meilleure efficacité énergétique, surtout en vrac massif sur longue durée d’exploitation. Ils se personnalisent facilement: formats de bande, pas de vis, trémies anti-bridage, capots anti-poussière. Cette modularité élargit la gamme de matériaux gérés, y compris des produits hétérogènes ou à forte abrasivité. Pour des lignes droites, des pentes modérées et des points fixes, ils restent une base solide. Dans les installations céréalières, le choix des équipements de manutention doit également tenir compte des capacités de transfert, de la configuration du terminal et de la nature des produits transportés. Les solutions développées par https://www.vigan.com/ constituent une ressource complémentaire pour découvrir les équipements spécialisés dans le chargement et le déchargement des produits en vrac.
Côté dosage, les deux familles intègrent des doseurs volumétriques pour des recettes simples et des doseurs gravimétriques pour un contrôle fin de débit massique. En mélange d’orge et de blé, un gravimétrique corrige les écarts de densité; sur un chargement silo-citerne, un volumétrique suffit souvent.
Contraintes majeures: en pneumatique, risques de colmatage, pertes de débit sur coudes serrés, et coût initial plus élevé, avec consommation d’air et d’énergie non négligeables. En mécanique, usure des organes (bandes, chaînes, vis, paliers), graissage régulier, arrêts plus fréquents et donc plus d’heures de maintenance qui pèsent sur l’OPEX.
Consommation énergétique et coûts d’exploitation
Comparer l’énergie et les coûts aide à cadrer le choix, car le système influe vite sur la facture, la disponibilité et l’empreinte carbone.
Le transport pneumatique consomme plus d’énergie, car il faut produire de l’air comprimé en continu et compenser les pertes en ligne. À débit égal, un réseau en phase diluée peut exiger 0,6–1,2 kWh/t·m selon la longueur et les coudes. En phase dense, la consommation baisse mais reste élevée, avec des pics au redémarrage. Le transport mécanique (convoyeurs à chaîne ou à bande, vis, élévateurs à godets) est plus sobre. Les moteurs travaillent à bas glissement, le rendement global est supérieur, et l’inertie mécanique aide au maintien du flux. Dans beaucoup d’usines, la consommation d’un mécanique bien dimensionné est de 30–60% inférieure à un pneumatique équivalent. Comme le coût de l’énergie pèse lourd dans l’OPEX, ce seul écart change la donne environnementale et financière. Un design soigné (rayons doux, vitesses adaptées, variateurs, choix de pas de vis) réduit encore l’énergie et les coûts.
| Type de système | Capacité typique | Investissement (CAPEX) | Coûts énergie (€/t sur 200 m) | Maintenance annuelle | Coût total de possession (10 ans) |
| Pneumatique phase diluée | 10–60 t/h | Moyen/élevé (soufflantes, filtres) | Élevés (air + pertes) | Moyen/élevé (filtres, joints) | Plus élevé |
| Pneumatique phase dense | 20–120 t/h | Élevé (pots, vannes) | Moyen/élevé | Élevé (vannes, instrumentation) | Plus élevé |
| Vis/chaîne/bande | 20–300 t/h | Moyen (mécanique + châssis) | Faibles à moyens | Faibles à moyens | Jusqu’à 60% plus bas |
Moins de pertes produit et un nettoyage simple pèsent aussi. Les lignes mécaniques à trémies étanches, ou les réseaux inox modulaires à raccords rapides, limitent la casse de grains, la poussière, et donc les pertes vendables. Des surfaces lisses en inox et des accès frontaux réduisent les arrêts de nettoyage, l’eau et les produits lessiviels, tout en améliorant l’hygiène.
La disponibilité reste clé. Un système peu sensible aux bourrages, variations d’humidité, ou surtensions évite les arrêts non planifiés qui gonflent les coûts cachés: main-d’œuvre, lots à requalifier, reprise de ligne. Redondance des entraînements, capteurs simples et stock de pièces standards améliorent la fiabilité. Au final, énergie maîtrisée, forte dispo, faible maintenance et durabilité tirent le coût total vers le bas.
Préservation de la qualité des céréales lors du transfert
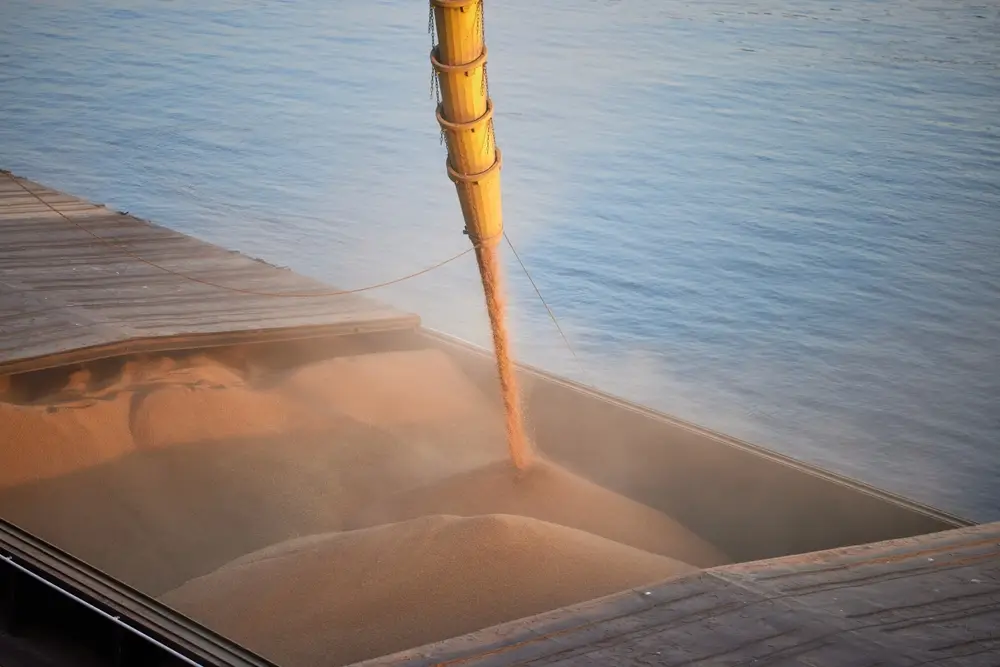
Protéger l’intégrité des grains repose sur des flux doux, des équipements fermés, et des pratiques de contrôle claires, du point de chargement à la livraison.
Le transport pneumatique déplace les grains par air dans des lignes closes. Les coudes longs, les vitesses modérées (souvent 15–20 m/s pour les grains sensibles) et les trappes d’air réduisent les chocs et la casse. Les réseaux fermés coupent les poussières ambiantes, limitent la contamination croisée entre lots, et simplifient le confinement d’allergènes. Des sas rotatifs et filtres à cartouche captent les fines, tandis que des dérivations étanches séparent les produits. Les conteneurs et big bags doivent être bien fermés dès le remplissage, avec joints intacts, pour garder un circuit propre. Un contrôle constant de la dépression, de la vitesse d’air, de la température et de l’humidité repère vite toute dérive et préserve la qualité. La formation du personnel à la purge des lignes et au vidage complet évite les rétentions.
Les convoyeurs mécaniques (vis, élévateurs à godets) génèrent frottements et points chauds, qui peuvent assécher ou fissurer le grain. Les tamiseurs centrifuges, s’ils tournent trop vite, chauffent et brisent les particules fines. Les mélangeurs en continu, mal réglés, créent des bandes riches/pauvres et de la ségrégation par taille ou densité. Réduire les vitesses, choisir des pâles douces, limiter les chutes libres au remplissage, et contrôler température et humidité de l’air de process restent clés. Les céréales voyagent mieux entre 12–15 % d’humidité relative du produit et sous 25 °C d’air ambiant pour éviter condensation et degradation.
Des tamis vibrants à faible amplitude trient sans abîmer. Les nibleurs lents cassent les agglomérats sans moudre le grain. Des mélangeurs à rubans ou coniques, avec faible cisaillement, gardent une granulométrie stable. Au remplissage, utiliser des manchettes anti-poussière, des vitesses de chute réduites, et des goulottes amorties. Le choix de l’emballage compte: sacs doublés, big bags avec doublure barrière, ou silos mobiles en acier revêtu pour limiter oxygène et humidité. Des conducteurs formés aux règles de transport de céréales et aux normes locales assurent des trajets stables et sûrs; la documentation claire des procédures et contrôles renforce la traçabilité.
Des lignes lisses, sans zone morte, avec trappes de visite, CIP/sécherie d’air, et démontage rapide, limitent les résidus et allergènes. Les composants certifiés ATEX, la mise à la terre, et la limitation de poussières réduisent le risque d’explosion. Après chaque incident, une analyse post-incident ajuste réglages et consignes. Les équipes doivent être formées au démontage sûr, aux tests ATP/arrache-poussière, et aux vérifications de joints. Les conteneurs restent scellés jusqu’au point d’usage. Des enregistrements des contrôles (température, humidité, nettoyage) prouvent la conformité et aident en audit.
Maintenance, sécurité et conformité réglementaire
Cette section couvre ce qu’il faut prévoir pour garder un système pneumatique ou mécanique sûr, propre et conforme sur site et sur route.
Exigences de maintenance
Planifier des contrôles visuels quotidiens et des arrêts courts hebdomadaires. Sur transport mécanique, vérifier l’usure des rotors et des pales des vis et élévateurs, le jeu des paliers, la tension des chaînes, et l’alignement. Sur transport pneumatique, contrôler les manchettes et joints (fuites d’air, craquelures), l’état des tuyauteries, les filtres à manches, et les écluses rotatives ou doseurs pondéraux (lames, jeu radial, couple, capteurs d’obstruction). Programmer la lubrification, le serrage des brides, la calibration des doseurs, et un équilibrage des rotors si vibration. Un registre de maintenance et des inspections régulières sont requis pour prévenir les accidents et rester conforme.
Dispositifs de sécurité intégrés
Installer des arrêts d’urgence à portée des passerelles, capteurs de pression et dépression pour couper avant surchauffe, carters de protection sur chaînes, poulies et couples coniques. Ajouter capteurs de vitesse lente, détecteurs de bourrage, et clapets anti-retour. Des filtres dépoussiéreurs avec nettoyage automatique limitent la poussière. En air comprimé, viser une classe 0 pour garantir zéro huile et réduire le risque de contamination, surtout en alimentaire.
Conformité ATEX
En zones à risque poussières (sucre, maïs, farine), choisir moteurs, capteurs et écluses certifiés ATEX, définir zones 20/21/22, installer mise à la terre, égalisation de potentiel et éléments antistatiques. Prévoir évents d’explosion ou suppression, et valider les vitesses d’air pour éviter dépôts. Former les équipes et tenir le dossier technique à jour.
Traçabilité, nettoyage, isolation
Réserver équipements et conteneurs aux produits alimentaires, avec cycles de nettoyage et désinfection planifiés. Vérifier propreté et étanchéité avant chaque chargement, puis consigner lot, heure, trajet. Isoler par vannes à boisseau ou clapets quand on passe d’un lot à un autre. Assurer compatibilité des matériaux avec les grains et additifs. Coordonner planning, accès et EPI, former conducteurs et opérateurs aux urgences et aux règles locales, y compris ADR si marchandises dangereuses.
Critères de choix selon l’échelle et le type d’exploitation
Choisir entre transport pneumatique et mécanique se fait sur des bases simples: volume à déplacer par heure, distance, hauteur de stockage, et fréquence d’usage. Un silo qui alimente 20 tonnes/heure sur 60 m avec changements de niveau penche vers le pneumatique pour sa flexibilité et ses longs parcours. Une ligne courte, débit >80 tonnes/heure, tourne mieux avec un convoyeur à bande ou à chaîne. La levée en hauteur impose aussi le bon engin de manutention: élévateur à godets pour grandes hauteurs, vis inclinée pour hauteurs moyennes, bras de levage dédié pour charges isolées. Le poids des éléments reste clé: moteur, section de conduite et structure doivent suivre. La forme des éléments compte aussi: grains longs, flocons fragiles, pellets denses n’ont pas la même tenue en chute ni au cisaillement.
La nature du produit guide le choix. Regarder densité apparente, granulométrie, fragilité, abrasivité, et comportement à l’humidité. Produits secs en vrac: les deux options sont possibles. Poudres fines: le pneumatique ferme le circuit, réduit les pertes, mais demande filtration. Flocons et graines sensibles: le mécanique limite la casse, surtout à basse vitesse. Matériaux humides ou collants: risque d’agglomérats et de bouchage des conduites; prévoir poches d’air, revêtements anti-adhérents, purge, ou préférer une bande ouverte. Pour les liquides ou gaz, changer totalement de solution: pompes et réseaux dédiés. La sécurité prime, encore plus pour produits dangereux ou opérations en hauteur: étanchéité, ATEX, dispositifs anti-poussière et garde-corps.
Vérifier l’intégration aux procédés en place: trémies, mélangeurs, remplissage de sacs, dosage gravimétrique, alimentation de fûts. Un système modulaire facilite les mises à niveau et le by-pass. Exemple: ligne de 30 m qui alimente un mélangeur, avec dosage précis ±1 %. Un convoyeur à vis avec cellule de pesée peut viser la précision; un transfert pneumatique par phase dense réduit la ségrégation. Pour des sites multi-usages (déménagement interne d’équipements, levage de pièces lourdes, archivage en mezzanine), prévoir des engins de levage dédiés et une interface claire avec la ligne vrac.
Critères pratiques: coût total (CAPEX + OPEX), sécurité, précision de dosage, nettoyage (CIP, accès), encombrement, bruit, usure, disponibilité pièces, énergie (kWh/tonne), et marge d’évolution.
Innovations et perspectives d’avenir dans la manutention des céréales
La priorité reste claire: fiabilité, sécurité, coûts maîtrisés, et qualité du grain, du silo au port. Les pertes peuvent atteindre 20% de la production mondiale, donc chaque gain compte, que le transfert soit pneumatique ou mécanique.
Automatisation et pilotage intelligent des débits
L’automatisation réduit les erreurs humaines, les temps d’arrêt et les coûts de main-d’œuvre. Des automates ajustent vitesse de vis, pression d’air, et vannes de dérivation pour tenir un débit cible sans casse de grain. Des recettes par culture (blé, maïs, riz) fixent densité apparente, fragilité et humidité pour adapter la puissance et limiter la poussière. Des algorithmes lissent les pics lors des phases de chargement camion ou navire. L’IA et la robotique entrent aussi en jeu: inspection visuelle par drones dans silos, vérification des points de graissage, et maintenance planifiée sur roulements ou turbines.
Matériaux et conception modulaire
L’inox et les aciers avancés prolongent la durée de vie face à l’abrasion et à la corrosion. Les composites réduisent le poids de spires, trémies et capots, ce qui baisse l’énergie et le bruit. Les silos acier haute résistance, avec revêtements intérieurs, limitent l’adhérence et les points chauds. La conception modulaire (sections de convoyeurs standard, coudes démontables sur lignes pneumatiques) simplifie l’extension d’un site et réduit l’immobilisation lors de la maintenance.
Connectivité, suivi temps réel et optimisation
Capteurs de pression, débitmètres massiques, balances en ligne, et analyse des vibrations suivent performance et santé des équipements. Des jumeaux numériques testent des scénarios: changement de granulométrie, hausse d’humidité, ou nouvelle ligne de tri. En stockage, ventilation pilotée par sondes CO2, température et humidité réduit l’énergie tout en limitant moisissures et ravageurs. Les tableaux de bord unifient transfert, dépoussiérage et aspiration pour agir avant blocage ou désalignement.
Sécurité, dépoussiérage et conformité environnementale
Capotages étanches, filtres haute efficacité et points d’aspiration ciblés limitent l’émission de poussières et la casse de grain. Détecteurs d’étincelles, clapets antiretour, mise à la terre et équipements certifiés ATEX sécurisent les zones à risque. La réduction d’énergie passe par moteurs à haut rendement, variateurs de vitesse et parcours plus courts. La conception des installations devient plus complexe et pluridisciplinaire: qualité du grain, lutte antiparasitaire, impact environnemental, et gestion des déchets guident les choix d’équipements et de flux.